
- Reportagen
- Beiträge
- Flugsimulator für Boeing
Ein eVTOL-Simulator für Boeing, gefertigt in Borken-Marbeck
Elektrisch, senkrecht startend, leise: Fluggeräte, die irgendwann als Lufttaxi über Städten schweben sollen, gelten als eine der größten Wetten der Luftfahrtbranche. Bevor so etwas fliegt, wird es simuliert. Und bevor simuliert wird, muss jemand die Kabine bauen, in der später jemand Platz nimmt.
Diesen Teil hat eine Tischlerei im westfälischen Borken-Marbeck übernommen. Für die Boeing Deutschland GmbH hat die 3D CNC Tischlerei Cluse zentrale Bauteile eines eVTOL-Simulators konstruiert, gefräst, montiert und lackiert, vom Rotorring bis zur Tür.
eVTOL steht für electric vertical take-off and landing: ein elektrisch angetriebenes Fluggerät, das wie ein Hubschrauber senkrecht startet, aber mit mehreren ummantelten Rotoren arbeitet. Für einen Simulator bedeutet das eine Geometrie, für die es keine Erfahrungswerte gibt. Keine Serienteile, keine Kataloglösungen, keine zweite Chance beim Zuschnitt.
Am Anfang steht das Modell, nicht die Maschine
Bevor bei Cluse eine Fräse anläuft, entsteht das Bauteil vollständig im Rechner. Jede Fläche, jede Rundung, jede Bohrung wird als dreidimensionaler Datensatz aufgebaut. Erst danach werden daraus die Bahnen berechnet, die der Fräser später abfährt.
Bei einem Simulator ist dieser Schritt nicht Formsache, sondern der eigentliche Kern der Arbeit. Kabinenverkleidungen und Anbauteile bestehen selten aus ebenen Flächen. Sie sind doppelt gekrümmt, laufen konisch zu, treffen in Winkeln aufeinander, die sich in einer klassischen Werkstattzeichnung kaum sauber darstellen lassen. Erst die 3D-Konstruktion macht solche Geometrien beherrschbar und überprüfbar, bevor teures Material auf dem Maschinentisch liegt.
Genau hier liegt der Unterschied zwischen einer Tischlerei mit CNC-Maschine und einem Betrieb, der 3D-Fertigung als eigenständige Disziplin betreibt. Die Maschine führt aus, was zuvor gedacht wurde. Ist das Modell ungenau, nützt die beste Mechanik nichts.
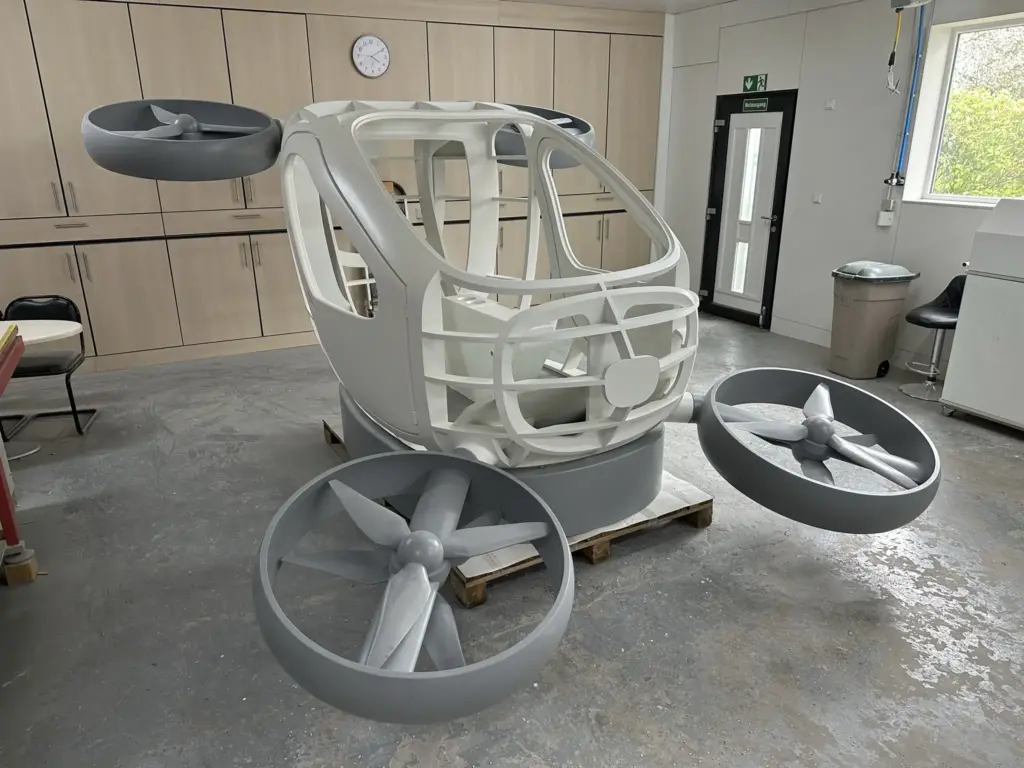
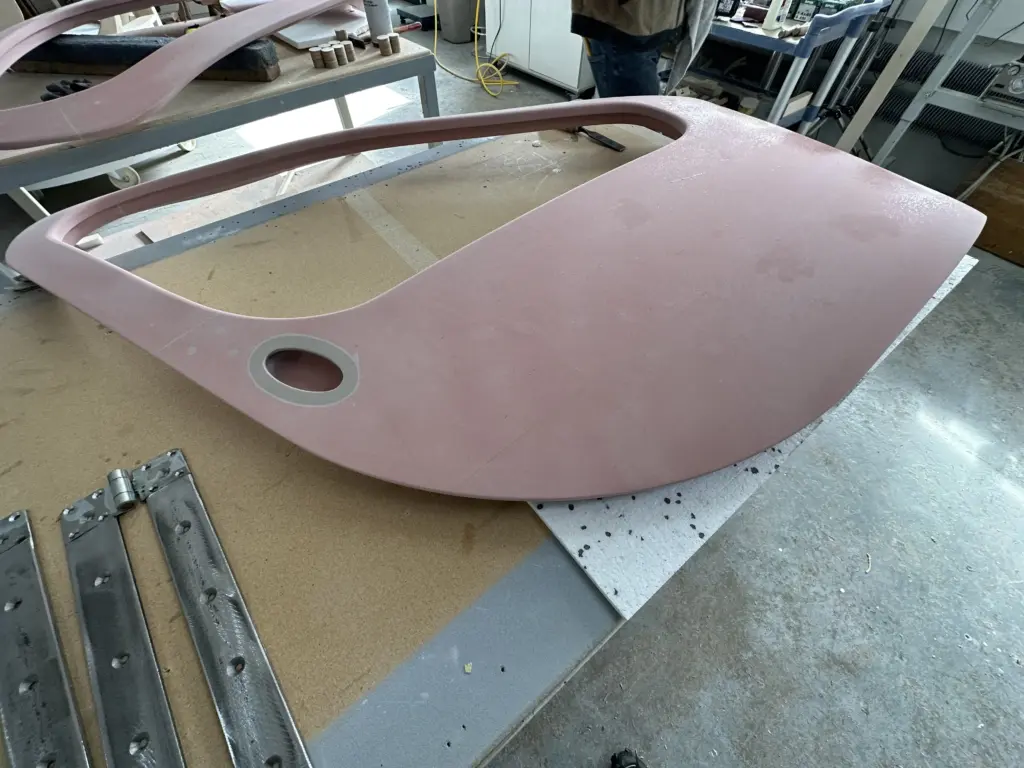
Türen aus PU-Blockmaterial: formstabil und sauber zu fräsen
Für die Türen des Simulators fiel die Wahl auf Polyurethan-Blockmaterial, einen gehärteten, massiven Kunststoff in Platten- oder Blockform, der in der Verarbeitung wenig mit Holz zu tun hat, obwohl er in einer Tischlerei zerspant wird.
Das Material ist homogen aufgebaut. Es gibt keine Schichten, keine Leimfugen, keine Faserrichtung, die beim Fräsen ausreißen könnte. Es quillt nicht, verzieht sich nicht und reißt auch bei wechselnder Temperatur oder Luftfeuchtigkeit nicht. Die Kanten bleiben selbst bei filigranen Konturen stabil.
Eingesetzt wird PU-Blockmaterial deshalb überall dort, wo es auf Maßhaltigkeit ankommt: im Modell- und Formenbau, für Prüflehren und Vorrichtungen oder als Holzersatz für Bauteile, die dauerhaft passgenau bleiben müssen. Für Türen, die anschließend lackiert werden und über Jahre sauber schließen sollen, ist das ein erheblicher Vorteil gegenüber klassischen Plattenwerkstoffen wie MDF oder Multiplex.
Welche Materialien sich für welche Anwendung eignen, entscheidet sich bei Cluse deshalb früh, meist schon während der Konstruktion, nicht erst beim Zuschnitt.
Fünf Achsen für Geometrien, die drei nicht schaffen
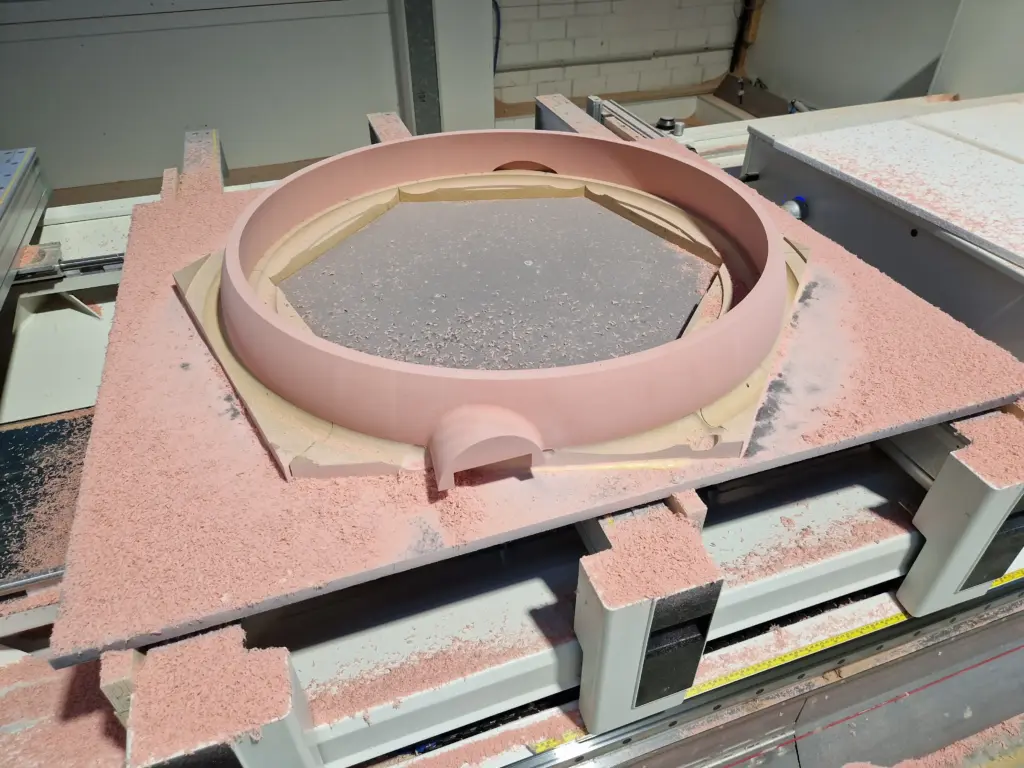
Zu den anspruchsvollsten Bauteilen gehörten die Rotorringe, also jene Ummantelungen, die bei einem eVTOL die Propeller umschließen. Sie wurden ebenfalls zunächst in 3D aufgebaut und anschließend ausgefräst.
Solche Bauteile sind der Grund, warum in Marbeck fünfachsig gefräst wird. Eine dreiachsige Maschine bewegt das Werkzeug in Länge, Breite und Tiefe. Sie kann fräsen, was von oben erreichbar ist. Sobald eine Fläche unterschnitten ist, schräg zuläuft oder sich um eine Achse windet, endet dieses Prinzip. Das Werkstück müsste umgespannt, neu ausgerichtet und erneut angetastet werden. Jeder dieser Schritte bringt Abweichungen mit sich, die sich summieren.
Bei der Fünf-Achs-Bearbeitung kippt und dreht das Werkzeug zusätzlich. Es steht immer im richtigen Winkel zur Fläche, gleichgültig wie sich diese im Raum krümmt. Das Bauteil bleibt in einer Aufspannung, vom ersten Schnitt bis zum letzten. Was am Ende von der Maschine kommt, ist keine Annäherung an das Modell, sondern dessen Umsetzung.
Fertigen heißt hier auch: montieren und lackieren
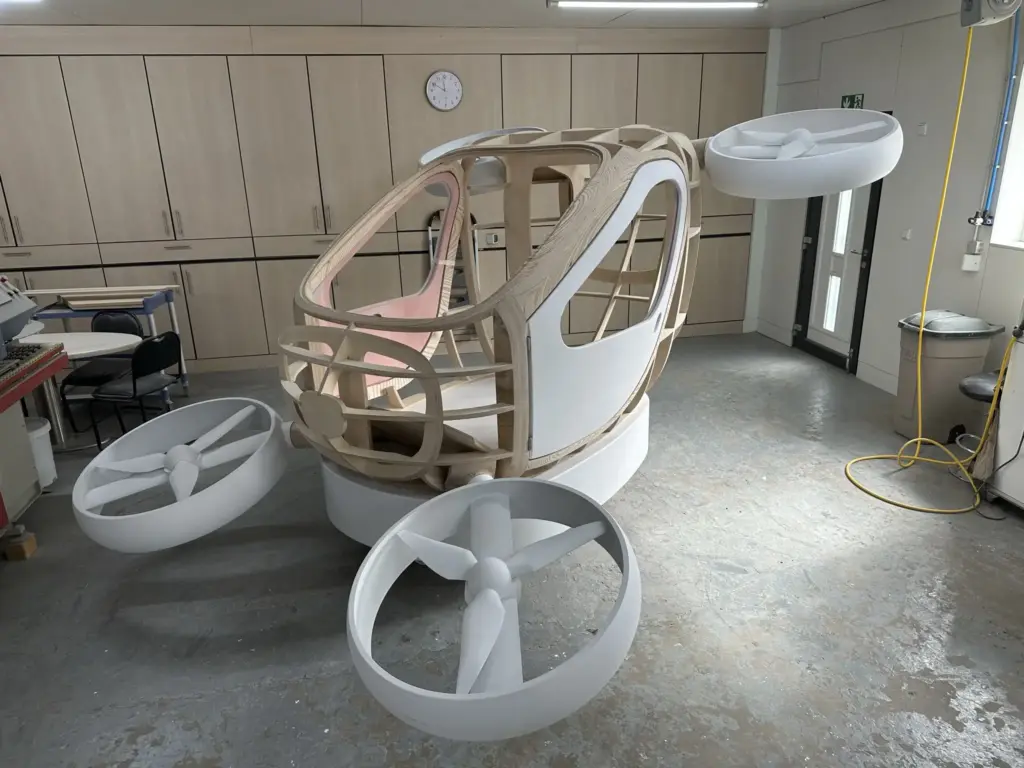
Gefräste Teile sind noch kein fertiges Bauteil. Bei Cluse endet der Auftrag deshalb nicht an der Maschine: Die Komponenten wurden im eigenen Haus zusammengebaut und lackiert.
Das klingt nach einer Selbstverständlichkeit, ist aber eine betriebswirtschaftliche Entscheidung. Wer Fräsen, Montage und Oberfläche trennt, verteilt Verantwortung auf mehrere Gewerke und mit ihr das Risiko, dass am Ende niemand für die Gesamtpassung geradesteht. Bleibt alles in einer Hand, lässt sich beim Zusammenbau nachjustieren, was sich erst dort zeigt. Für den Auftraggeber bedeutet das einen Ansprechpartner statt einer Lieferkette.
Was das Projekt über CNC-Fertigung verrät
Ein eVTOL-Simulator ist ein Sonderfall. Die Logik dahinter ist es nicht.
Dieselbe Kette aus 3D-Konstruktion, Werkstoffwahl, Fünf-Achs-Bearbeitung, Montage und Oberfläche trägt auch dann, wenn es um einen Prototyp für die Serienentwicklung geht, um ein Urmodell für den Formenbau oder um ein Einzelstück im Innenausbau. Die Branche wechselt, die Anforderung bleibt: eine Geometrie, die sich nicht von der Stange fertigen lässt, und ein Ergebnis, das beim ersten Versuch sitzen muss.
Wer für die Luftfahrt fertigt, arbeitet unter Bedingungen, die anderswo als übertrieben gelten. Genau darin liegt der Maßstab, den die Werkstatt in Borken-Marbeck an jedes Projekt anlegt. Weitere Einblicke finden Sie in unserer Galerie.
Sie haben ein Bauteil, das sich konventionell nicht fertigen lässt? Hier Projekt anfragen!
